Precíziós kivitelezés: A gyártási folyamat és a radiopaque tű minőség-ellenőrző rendszerének dekódolása
Jun 10, 2026
https://www.nature.com/articles/s41598-024-72620-8
Első ránézésre radiopaque szúrástűegyszerűnek tűnhet, de mögötte egy összetett rendszermérnöki folyamat húzódik meg, amely integrálja az anyagtudományt, a precíziós megmunkálást és a szigorú minőség-ellenőrzést. Létrehozása a mesterségre való végső törekvést és a „nulla-hiba” filozófiát testesíti meg.
I. Anyagválasztás: A teljesítmény és biztonság alapja
Az Ön adatai alapján a sugárát nem eresztő lyukasztótűk elsődleges anyagai a 304, 316 rozsdamentes acél és a nikkel-titánötvözet (NiTi).
- Rozsdamentes acél 304/316:Kiváló általános mechanikai tulajdonságokat és korrózióállóságot kínál mérsékelt áron, így a legtöbb átszúrt tű számára előnyös választás. A 316-os fokozat molibdént tartalmaz, amely kiváló korrózióállóságot biztosít-ideális hosszú távú-lakásos alkalmazásokhoz vagy speciális gyógyszerészeti megoldásoknak való kitettséghez.
- Nikkel{0}}Titánötvözet (NiTi):Egyedülálló szuperrugalmassággal és alak{0}}memóriaeffektusokkal rendelkezik. A NiTi-ből készült tűk kivételes rugalmasságot mutatnak, lehetővé téve számukra, hogy könnyedén navigáljanak a kanyargós utakon, miközben minimálisra csökkentik a törés kockázatát. Ez különösen alkalmassá teszi azokat az összetett hozzáférési eljárásokhoz, mint például a perkután nephrolithotomia (PCNL).
II. Formázás és feldolgozás: A pontosság művészete
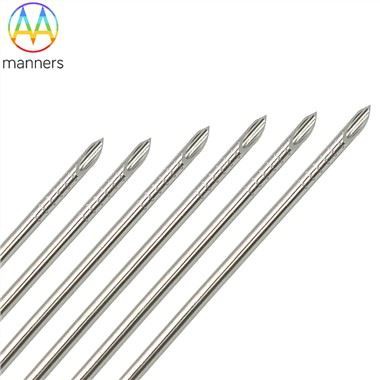
- Vágás és csiszolás:A nagy-precíziós lézervágó vagy CNC-csiszológépek a cső alakú nyersdarabok éles ferde hegyekkel rendelkező előzetes formákká alakítására szolgálnak. A csúcs szöge (pl. 15 fok, 30 fok) közvetlenül befolyásolja a tapintási visszacsatolást és a behelyezési ellenállást használat közben.
- Radiopacity szerkezet gyártása:Ez az alapvető gyártási lépés. A gyakori módszerek a következők:
- Lézergravírozás:A mikrométeres{0}}skála mélyedéseinek vagy barázdáinak precíz eltávolítása a tűszáron lézeres technológia segítségével. A mélységet és a távolságot pontosan szabályozzák, biztosítva az erős radiopacitást a szerkezeti integritás veszélyeztetése nélkül.
- Kémiai maratás:Maszk technikák alkalmazása a tűfelület bizonyos területeinek szelektív korrodálására, texturált felület létrehozására. Ez a módszer viszonylag alacsony költségű,{1}}de kevésbé konzisztens mikrostruktúrákat eredményezhet.
- Mechanikus recés/dombornyomás:A minták fizikai nyomása a felületbe, hogy megemelkedett textúrákat hozzon létre. Rendkívül hatékony, bár fennáll a deformáció veszélye a vékony falú{1}}csövekben.
- Bevonási folyamat:A polimer{0}}bevonatú tűk esetében több lépésre van szükség, beleértve a tisztítást, az alapozást, a permetezést vagy bemártást és a kikeményítést. A kulcstényezők közé tartozik a bevonat egyenletessége, a tapadási szilárdság, valamint a bevonat és az alapfelület közötti hőtágulási együtthatók kompatibilitása.
III. Minőségellenőrzés: Átfogó „állapotfelmérés” a termék életciklusa során
A minőség a radiopaque punkciós tűk mentőöve. A robusztus minőségellenőrzési rendszer általában a következőket tartalmazza:
- Bejövő ellenőrzés (IQC):A rozsdamentes acélcsövek vagy polimer alapanyagok minden tételének vizsgálata a kémiai összetétel, a mechanikai tulajdonságok és a mérettűrések szempontjából.
- Folyamatellenőrzés (IPQC):-Minden kritikus gyártási szakasz után felállított ellenőrző pontok. Például utólagos-lézergravírozás, mikroszkópos vizsgálat ellenőrzi a mikrostruktúra mélységét és eloszlását; a bevonatolás után megmérik a vastagságot és a tapadást (pl. kereszt-sraffozás teszt).
- Végtermék-ellenőrzés (OQC):A 100%-os ellenőrzés a következőkre terjed ki:
- Kinézet és méretek:Sorja, horgok vagy deformációk ellenőrzése a csúcson, valamint a külső átmérő és hossz ellenőrzése az előírásoknak megfelelően.
- Élesség teszt:Szúrás szimulációja mesterséges bőrön vagy szilikonblokkon keresztül a behelyezési erő számszerűsítésére.
- Ultrahangos láthatósági vizsgálat:Minták elhelyezése fantomok{0}}utánzó szövetekbe és ultrahangos berendezéssel végzett szkennelés a fényerő, a folytonosság és a kontraszt különböző szögekben történő értékeléséhez, összehasonlítva a referenciastandardokkal.
- Mechanikai teljesítményvizsgálat:Beleértve a hajlítási ellenállást és a kihúzási szilárdsági{0}}teszteket a szerkezeti integritás biztosítása érdekében a klinikai használat során.
- Biokompatibilitási vizsgálat:Az ISO 10993 szabvány szerint végezzük, értékeljük a citotoxicitást, az érzékenységet, az irritációt, valamint biztosítjuk a sterilitást és a pirogén--mentes állapotot.
Pontosan ez az aprólékos, többrétegű gyártási és minőség-ellenőrzési rendszer-a nyersanyagoktól a késztermékekig-az, amely megbízható, sugárát nem áteresztő szúró tűket állít elő, amelyek biztonságosan és pontosan ellátják létfontosságú funkcióikat az emberi szervezetben.